Artykuł sponsorowany
Stal 304 czy 316 w zaworze kulowym — jak dobrać odporność do medium i linii produkcyjnej
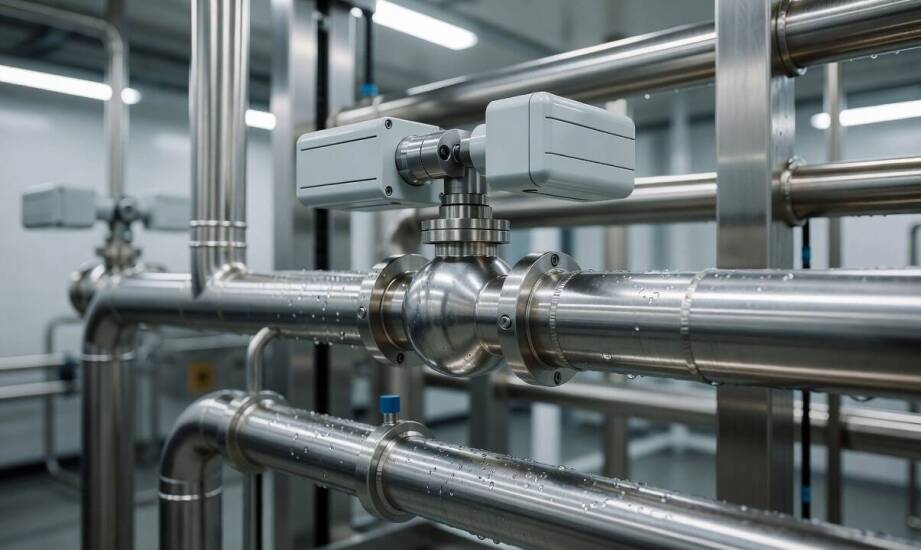
W hali produkcyjnej ten sam zawór kulowy ze stali nierdzewnej zachowuje się zupełnie inaczej w zależności od docelowej strefy. W suchym sprężonym powietrzu korpus i kula pozostają w doskonałym stanie technicznym przez długie lata eksploatacji. Sytuacja zmienia się diametralnie w strefie mycia maszyn lub przy bezpośrednim kontakcie z agresywnym kondensatem. Pierwsze oznaki korozji wżerowej mogą pojawić się na powierzchni znacznie szybciej. Zjawisko to zależy w głównej mierze od lokalnych parametrów fizykochemicznych wody i stężenia użytej chemii przemysłowej. Różnorodne środowiska pracy stawiają przed elementami instalacji całkowicie odmienne wyzwania.
Stal 304 a 316 w środowisku korozyjnym
Stal nierdzewna gatunku 304, znana w przemyśle również pod oznaczeniem 1.4301, opiera swój skład na około 18 procentach chromu oraz 8 procentach niklu. Zapewnia stabilną odporność na zmienne warunki atmosferyczne oraz łagodne media chemiczne. Trafia najczęściej do standardowych systemów dystrybucji powietrza i wody lodowej, gdzie nie dochodzi do stałego kontaktu z drażniącymi substancjami. W środowiskach o wyższym nasyceniu chlorkami naturalna warstwa pasywna tego stopu traci swoją ciągłość. Prowadzi to bezpośrednio do powstawania mikroskopijnych, ale niezwykle głębokich wżerów na metalowej powierzchni.
Rozwiązaniem trudniejszych wyzwań przemysłowych jest stal 316, oznaczana symbolem 1.4401. Jej struktura różni się od stopu bazowego obecnością od 2 do 3 procent molibdenu. Zmiana ta gwarantuje wyższy wskaźnik PREN, który określa ekwiwalent odporności materiału na korozję wżerową. Wynik mieszczący się w przedziale od 23 do 28 przekłada się na silną barierę przed destrukcyjnym działaniem roztworów solnych i kwasowych. Maksymalne tolerowane stężenie chlorków dla tej wersji znacznie przewyższa parametry materiału 304. Precyzyjna wytrzymałość zawsze wynika jednak z panującej temperatury oraz specyficznego odczynu płynącej substancji.
Największe obciążenie dla korpusu stanowi stałe działanie przemysłowych środków czyszczących połączone z podwyższoną temperaturą. Każdy wzrost ciepłoty medium o kilkanaście stopni zauważalnie redukuje tolerancję struktury na penetrację chlorków. W warunkach ciągłego przepływu żrącej cieczy różnica wytrzymałościowa między oboma stopami uwidacznia się w postaci szybszych wycieków przy tańszych zamiennikach.
Integracja automatyki i sterowanie przepływem
Gdy proces technologiczny narzuca krótki takt i wysoką powtarzalność, sterowanie ręczne zaworami zastępuje się pełną automatyzacją. Właściwie dobrany zawór kulowy nierdzewny integruje się z dedykowanym napędem pneumatycznym obrotowym. Takie zestawienie gwarantuje precyzyjne przestawienie mechanizmu o 90 stopni i natychmiastową reakcję na sygnał z centrali. Fizyczne połączenie obu elementów ułatwia znormalizowany kołnierz instalacyjny, projektowany na podstawie wytycznych normy ISO 5211. Wykorzystanie standardowego mocowania eliminuje potrzebę dorabiania przejściówek i znacząco skraca przestoje serwisowe.
Weryfikacja parametrów technicznych odgrywa decydującą rolę na etapie projektowania. Praktyka inżynierska specjalistów z firmy Ea Kraków P. Paduchowski potwierdza, że długa praca układu wymaga precyzyjnego zgrania uszczelnień z siłą samego siłownika. Elementy odcinające zbroi się najczęściej we wkładki profilowane z materiału PTFE. Tworzywo to ułatwia mechaniczny ślizg kuli i powstrzymuje medium, jednak jego finalna gęstość musi odpowiadać ciśnieniu roboczemu.
Wysoka częstotliwość cykli bezlitośnie weryfikuje żywotność całej mechaniki. Przy obciążeniu rzędu tysięcy przesterowań dziennie uszczelnienia teflonowe ulegają powolnemu ścieraniu. Zjawisko to przybiera na sile, gdy przez rurociąg transportowana jest substancja o wyraźnych właściwościach ściernych. Wymusza to opracowanie rygorystycznego harmonogramu profilaktycznych prac technicznych. Zespoły utrzymania ruchu wymieniają pakiety ślizgowe z wyprzedzeniem, aby zapobiec nagłym nieszczelnościom zatrzymującym całą produkcję.
Budowa trwałej instalacji przemysłowej wymaga kompleksowego spojrzenia na właściwości fizykochemiczne transportowanego medium, temperaturę otoczenia oraz oczekiwany stopień automatyzacji. Decyzja o zastosowaniu określonego stopu metalu jest jedynie pierwszą częścią procesu przygotowawczego. Rzeczywiste bezpieczeństwo systemu zależy od zharmonizowania odporności korpusu, parametrów uszczelek oraz precyzji działania siłowników. Pominięcie roli chemii myjącej lub zbagatelizowanie temperatury pracy skutkuje powtarzalnymi awariami, których można uniknąć jeszcze przed uruchomieniem maszyny.
Kategorie artykułów
Polecane artykuły

Jak wycieraczki MultiSet wpływają na bezpieczeństwo podczas jazdy?

Jak dobrać odpowiednią chemię przemysłową do potrzeb warsztatu?

Mystery shopping a efektywność operacyjna przedsiębiorstw
